2013 · januari – juni
De as onder in de molen

Onderas
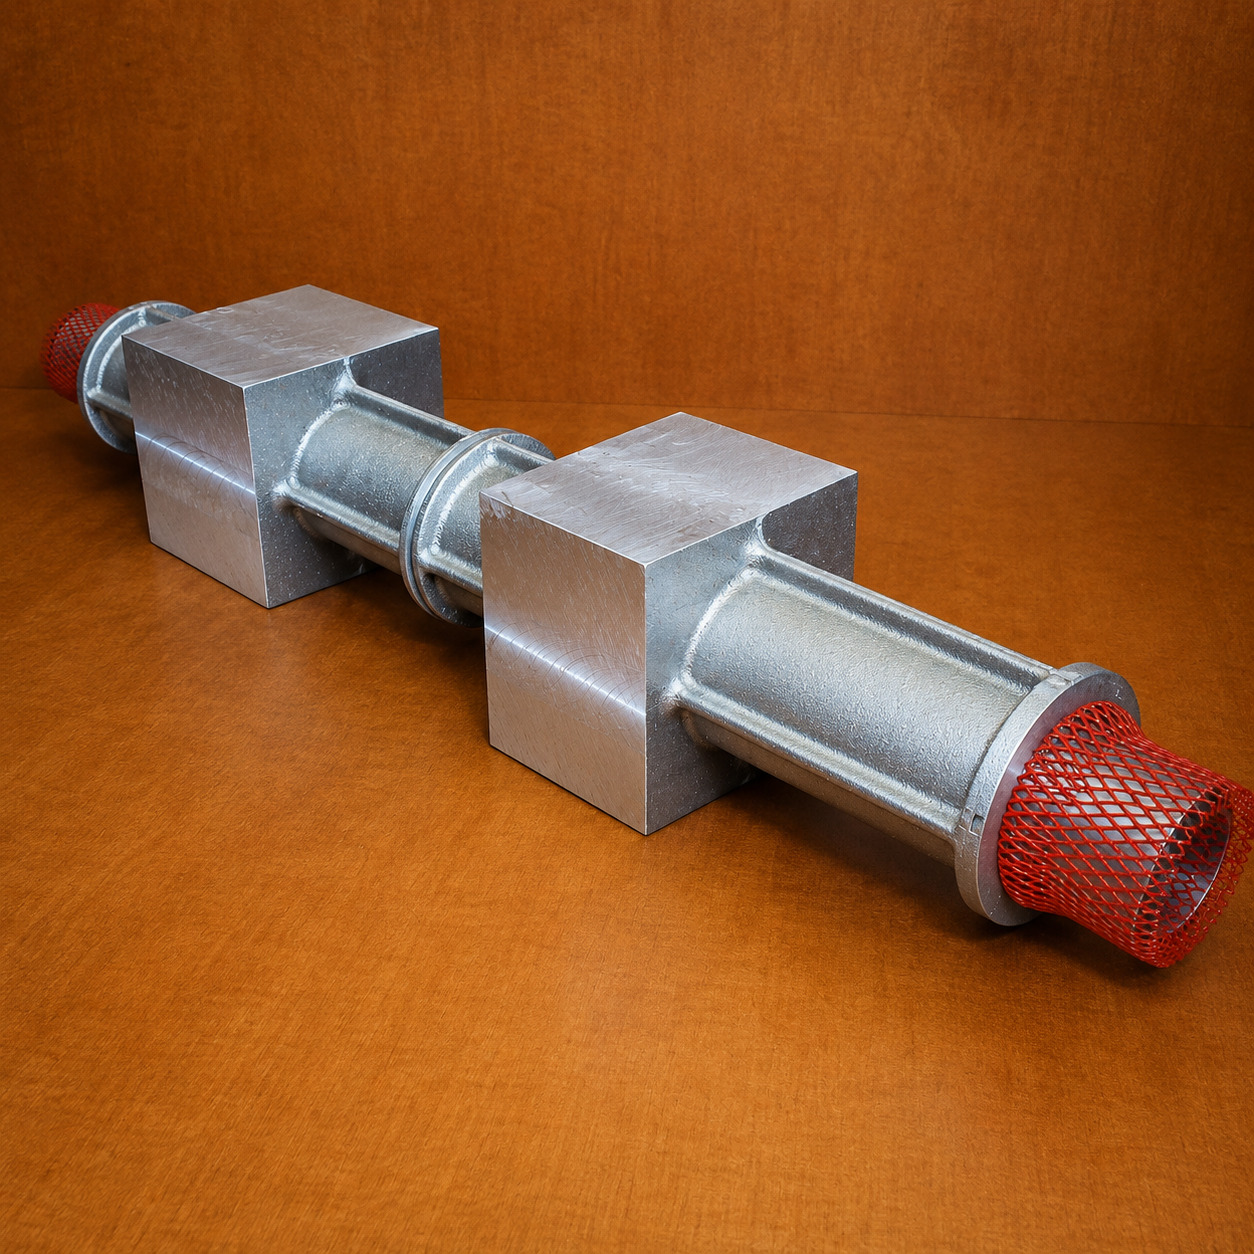
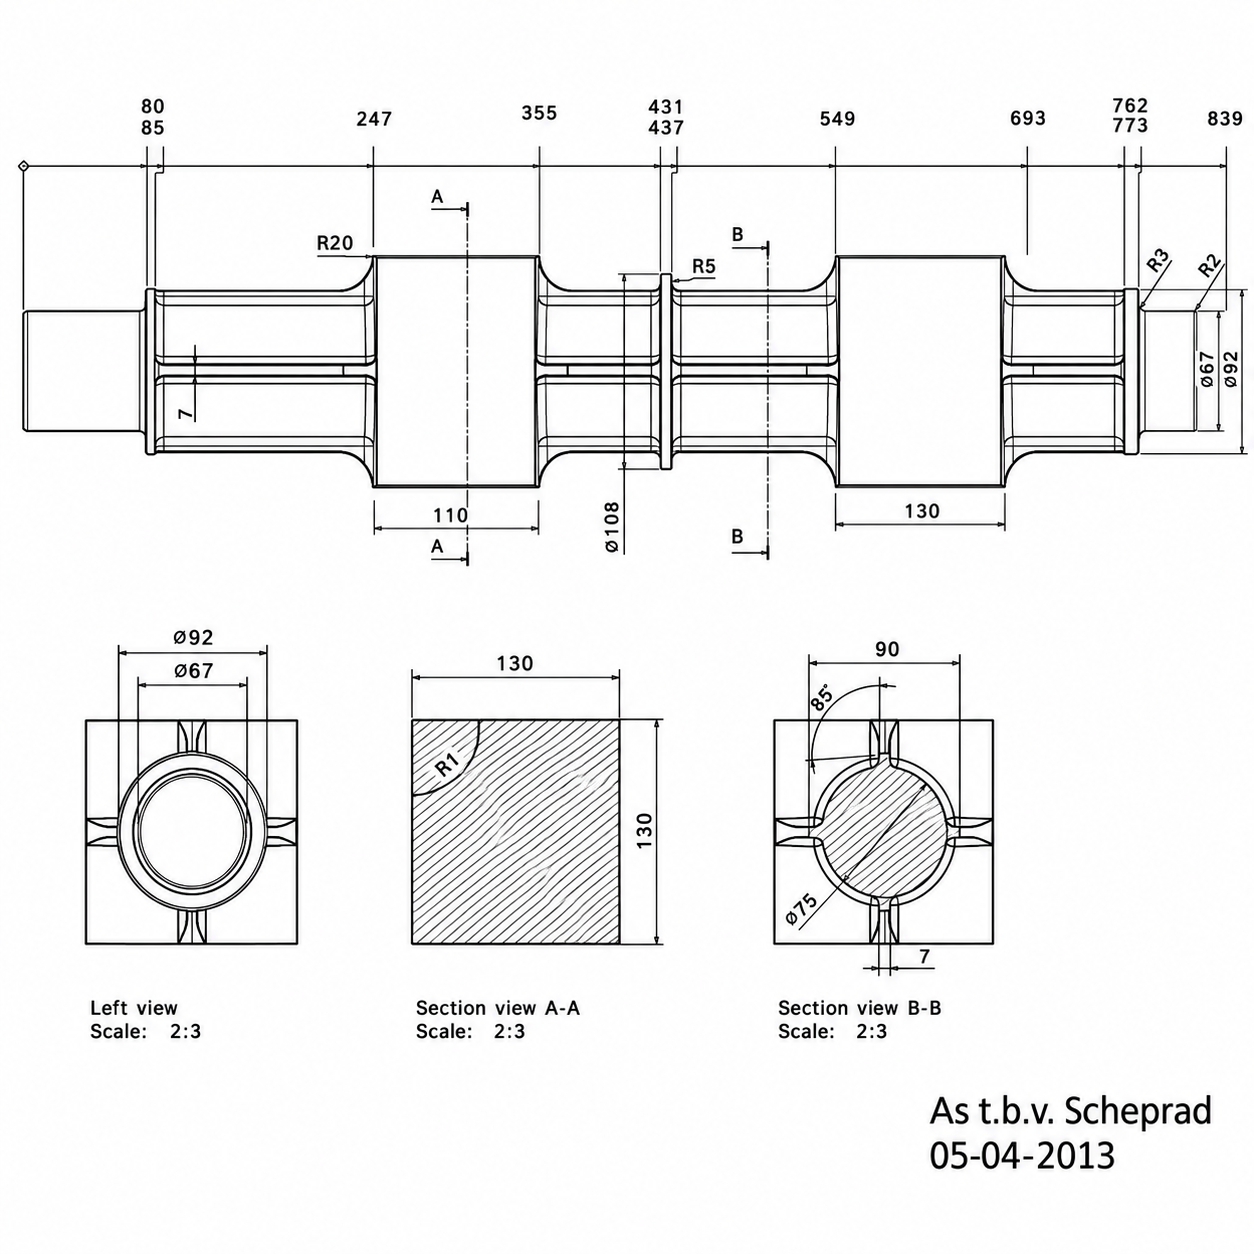
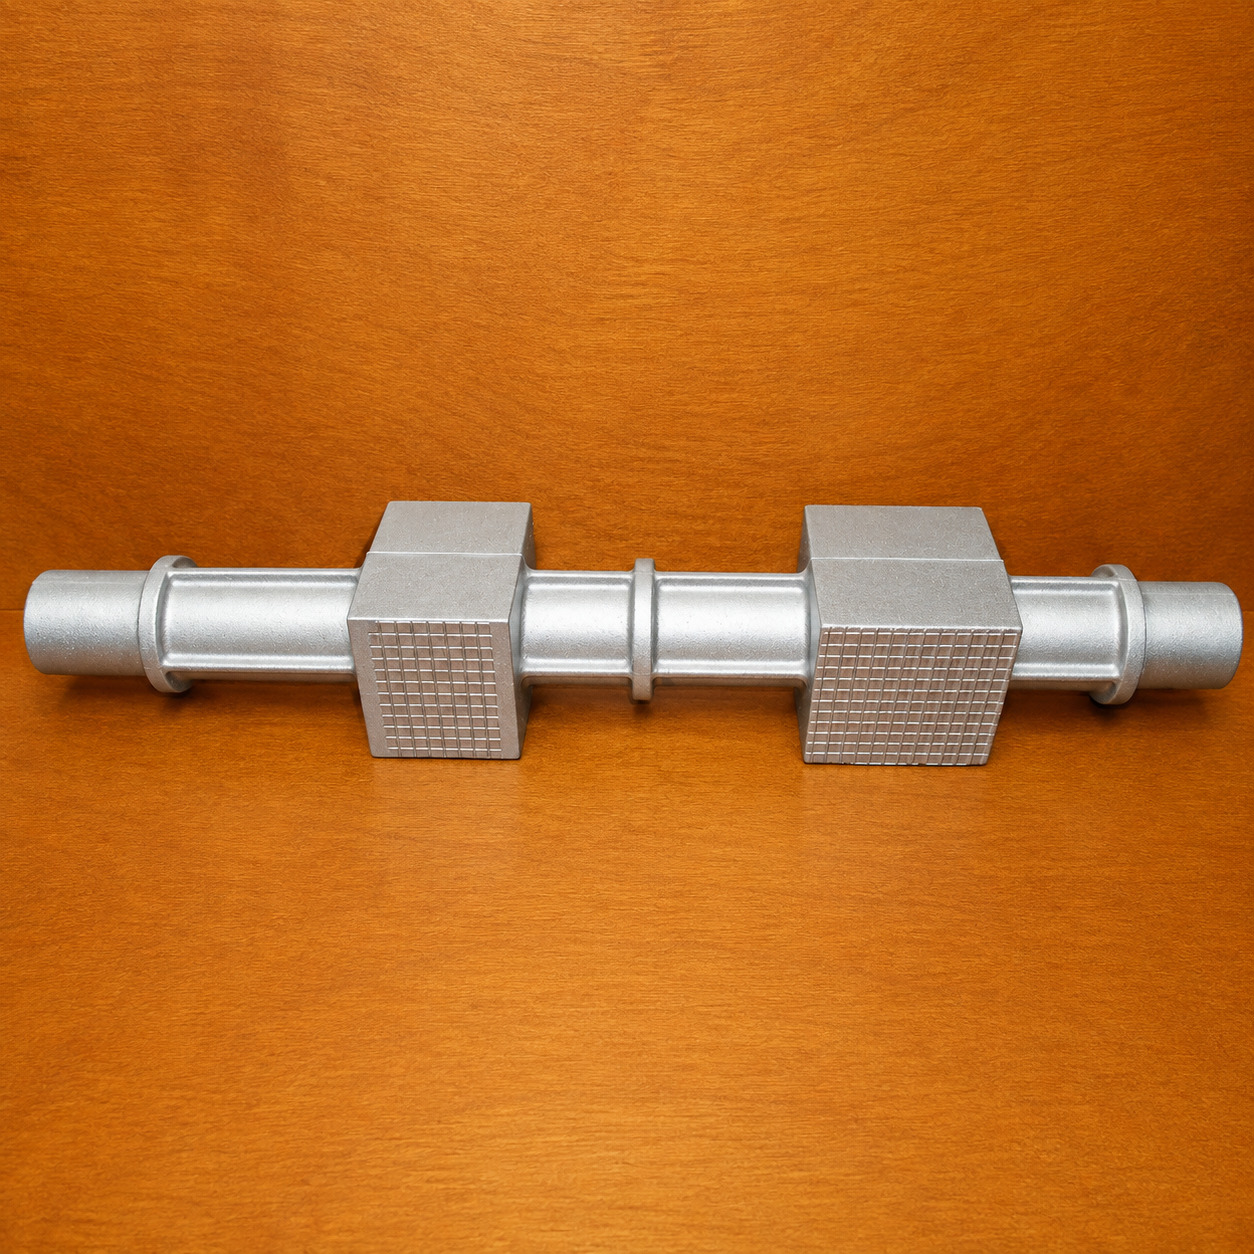
Na het digitale ontwerp kwam het moment waarop steeds meer onderdelen van de molen daadwerkelijk gemaakt moesten worden. Een van de belangrijkste daarvan was de onderas. Deze as draagt uiteindelijk het onderwiel en het scheprad en vormt daarmee een essentieel onderdeel van het gaande werk.
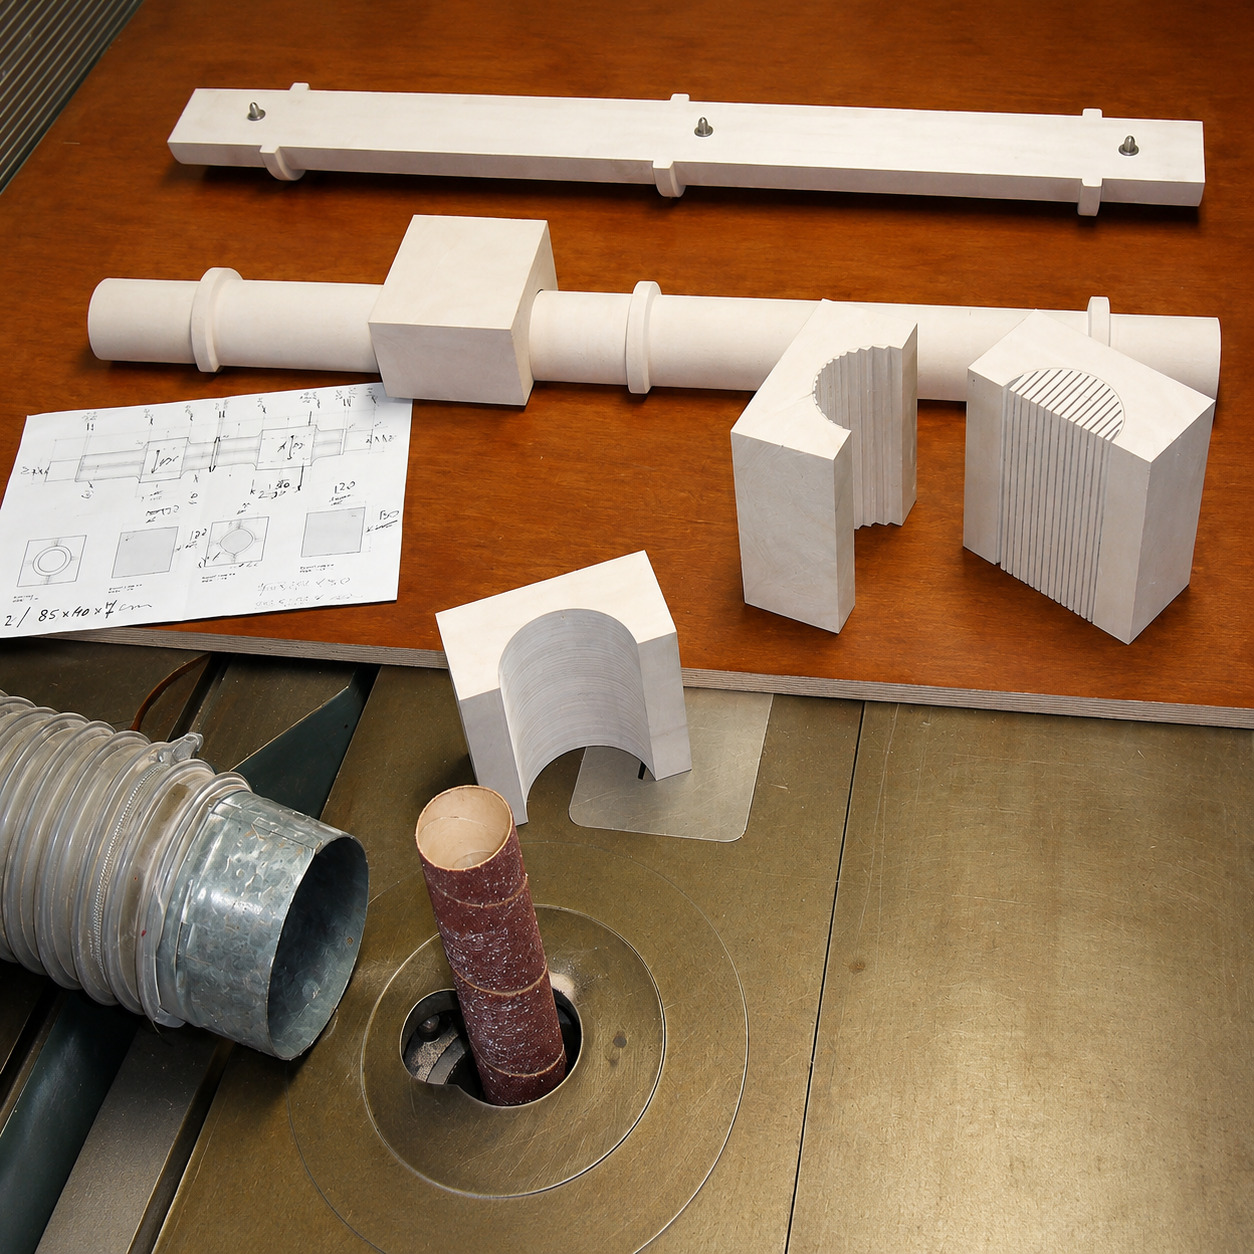
Omdat de onderas rond is, lag het voor de hand om het model op een houtdraaibank te maken. Alleen zat daar meteen een moeilijkheid in: voor het vormen en gieten moest het model uit twee losse helften bestaan, een boven- en een onderhelft.
Daarvoor gebruikte ik een methode die ik vanuit de modelmakerij kende.
Een deelbaar model maken
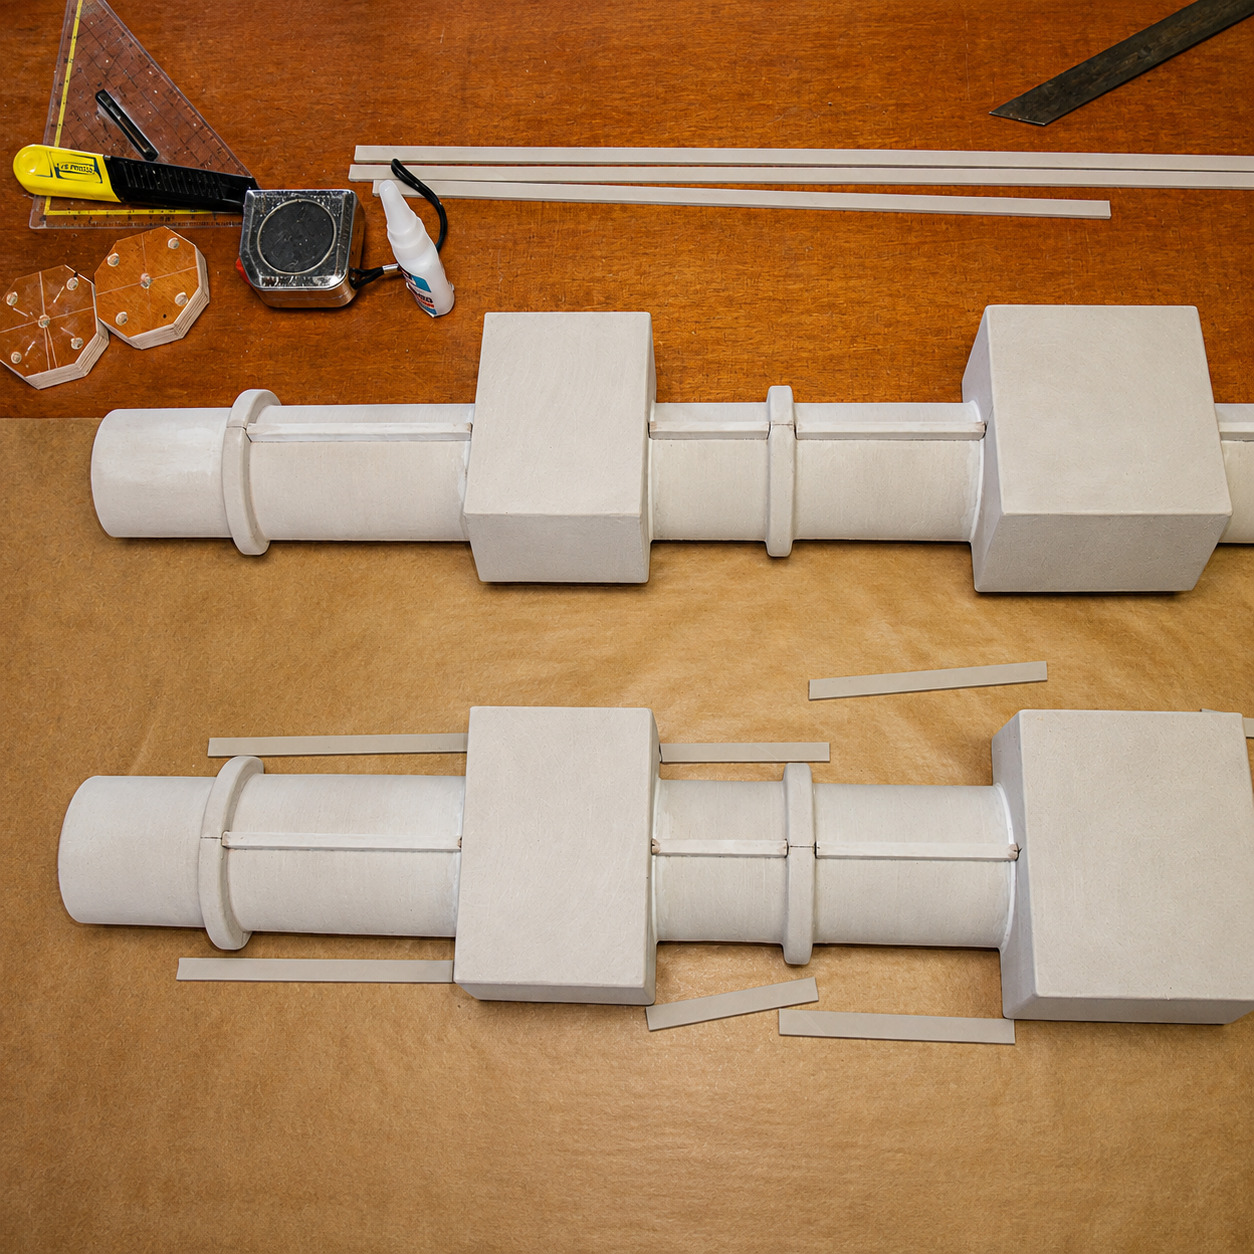
Ik begon met twee stukken Cibatool. Dit materiaal laat zich ongeveer bewerken als hout, maar heeft geen houtvezels. Daardoor is het heel geschikt voor nauwkeurig modelwerk.
De twee delen lijmde ik tijdelijk tegen elkaar, met daartussen een vel papier. Dat papier vormt een zwakke scheidingslaag. Tijdens het draaien gedraagt het geheel zich als één massieve staaf, maar na afloop kunnen beide helften weer netjes van elkaar worden gescheiden.
Zo kon ik de complete onderas in één keer op de draaibank in vorm brengen.
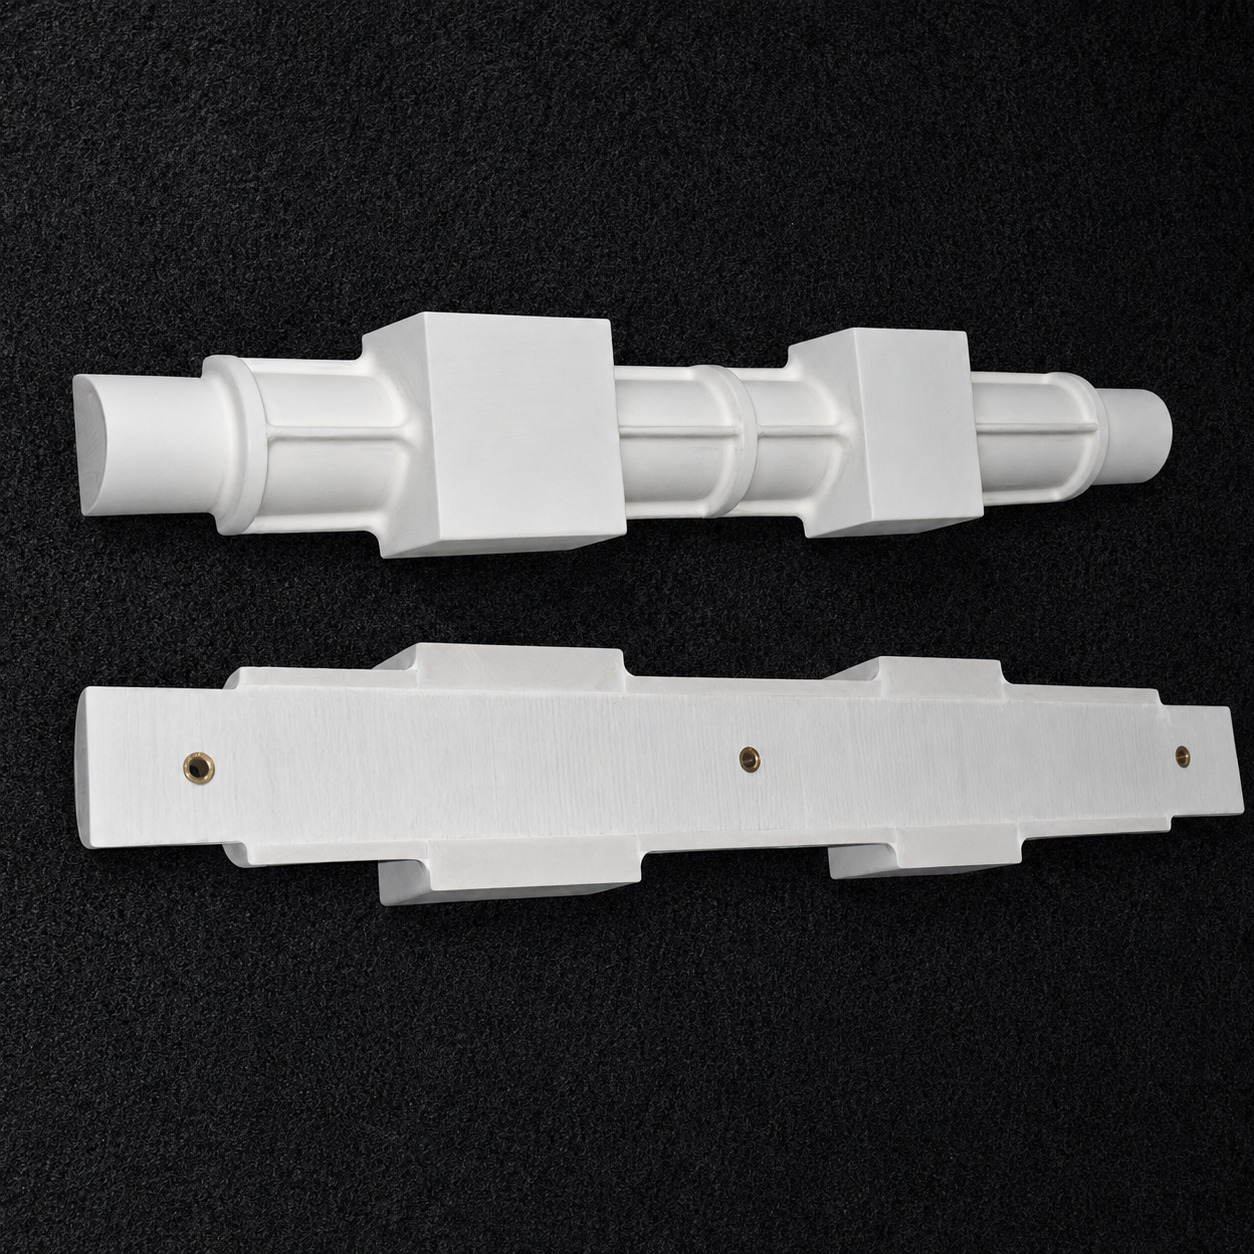
Voordat ik de as daadwerkelijk in tweeën splitste, boorde ik op drie plaatsen gaten door beide helften. Die gaten waren later belangrijk voor de positionering.
In de ene helft kwamen centreerpennen en in de andere helft passende centreerbussen. Daarmee konden de twee modelhelften steeds exact op dezelfde positie tegen elkaar worden gezet.
Dat is bij gietmodellen belangrijk. Een kleine verschuiving tussen beide helften zou na het gieten direct zichtbaar worden als een verspringing in het aluminium.
De blokken voor onderwiel en scheprad
Op de ronde as moesten vervolgens twee grote vierkante blokken komen.
Deze vormen de plaatsen waar later het onderwiel en het scheprad op de as worden bevestigd.
De blokken heb ik op het model gelijmd. Daarbij moest ik goed rekening houden met de lossingsrichting van de mal. Een gietmodel moet immers na het vormen uit het zand kunnen worden gehaald zonder dat het de zandvorm beschadigt.
De vlakken moesten daarom voldoende lossend worden uitgevoerd in de richting waarin beide modelhelften uit de vorm werden genomen.
Vervolgens heb ik tussen de blokken en de ringen nog ruggen aangebracht.
De laatste vormcorrecties maakte ik met polyesterplamuur. Daarmee kon ik de overgangen mooi afronden en de gewenste hollen in het model aanbrengen.
Toen de vorm helemaal naar mijn zin was, kreeg het model twee lagen grondverf.
Daarmee was mijn werk aan het model voorlopig klaar.
De onderas kon worden gevormd en gegoten.
Vormen in furaanzand
Voor het vormwerk kon ik rekenen op Frans Geerlings
Het model werd gevormd in furaanzand.
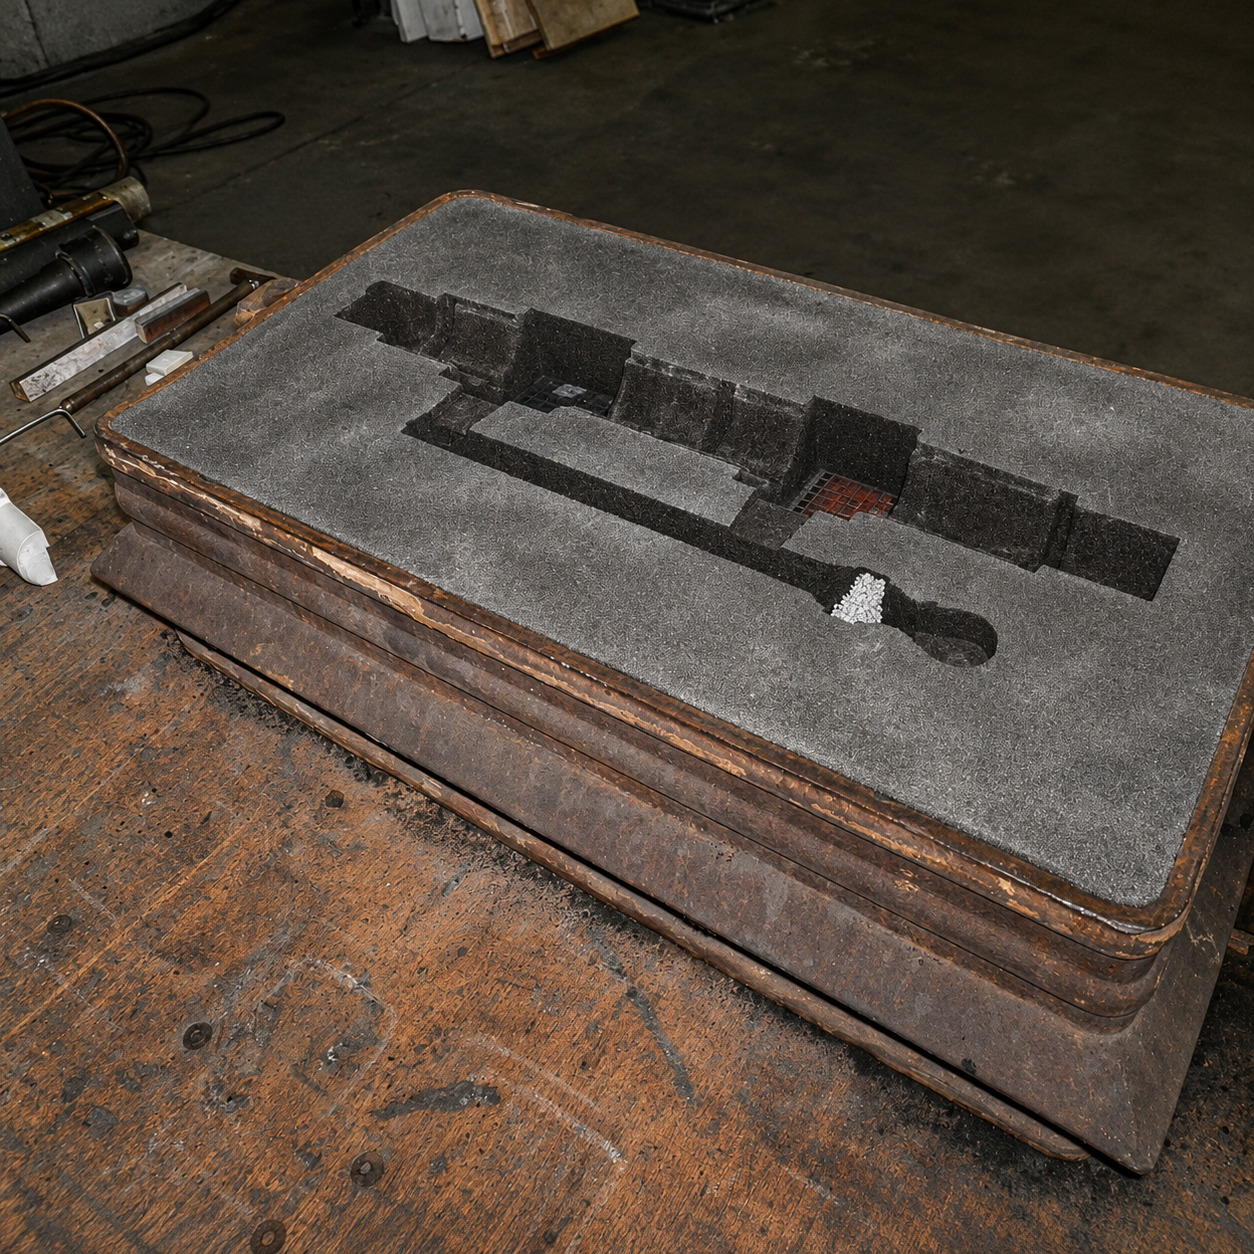
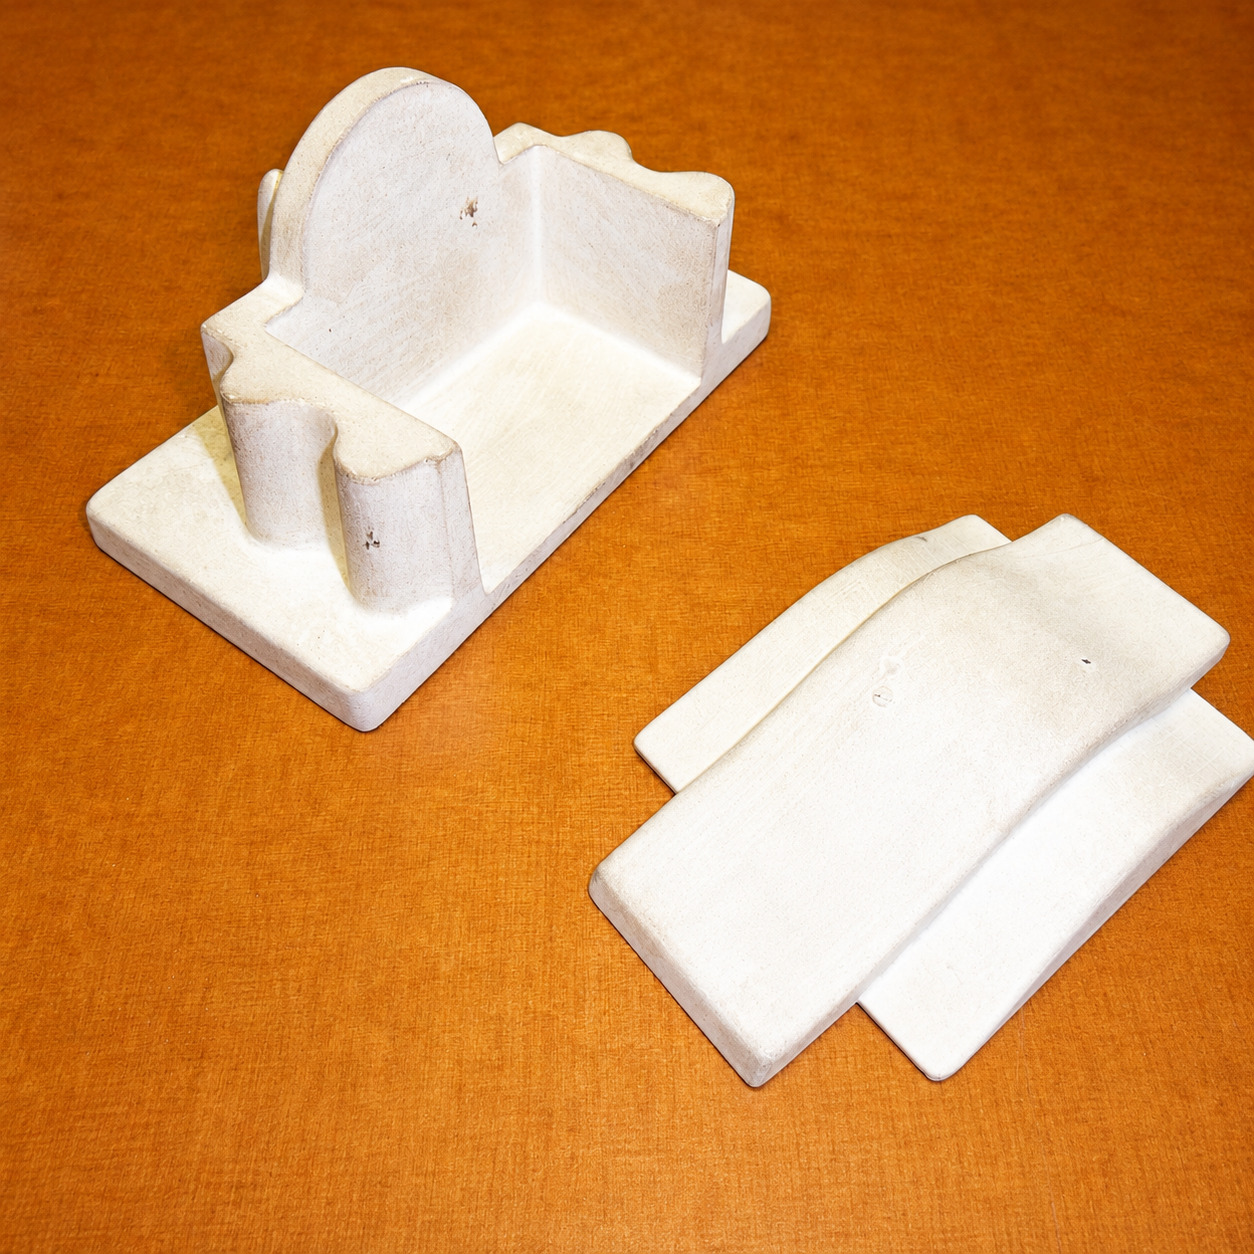
Eerst werd één helft van het model op een vlakke plaat gelegd. Daaromheen kwam een vormkast. De grote vierkante blokken op de as vroegen daarbij extra aandacht. Omdat zulke massieve delen tijdens het stollen gevoelig zijn voor krimp, werden er koelblokken aangebracht.
Daarna werd de complete vormkast gevuld met furaanzand.
Na het uitharden werd de kast omgedraaid.
Nu kon de tweede helft van mijn model precies boven op de eerste helft worden geplaatst. Dankzij de centreerpennen en centreerbussen sloten beide helften exact op elkaar aan.
Het gietsysteem
Aan deze tweede vormhelft moest vervolgens het gietsysteem worden gemaakt.
Dat bestond uit een gietloop en twee opkomers boven de grote vierkante blokken.
Die opkomers zijn belangrijk tijdens het stollen van het aluminium. De massieve blokken blijven langer vloeibaar dan de dunnere delen van de as en kunnen tijdens het afkoelen materiaal tekortkomen door krimp.
Via de opkomers blijft extra vloeibaar aluminium beschikbaar om die krimp op te vangen.
Daarna werd ook de tweede vormkast volledig gevuld met furaanzand.
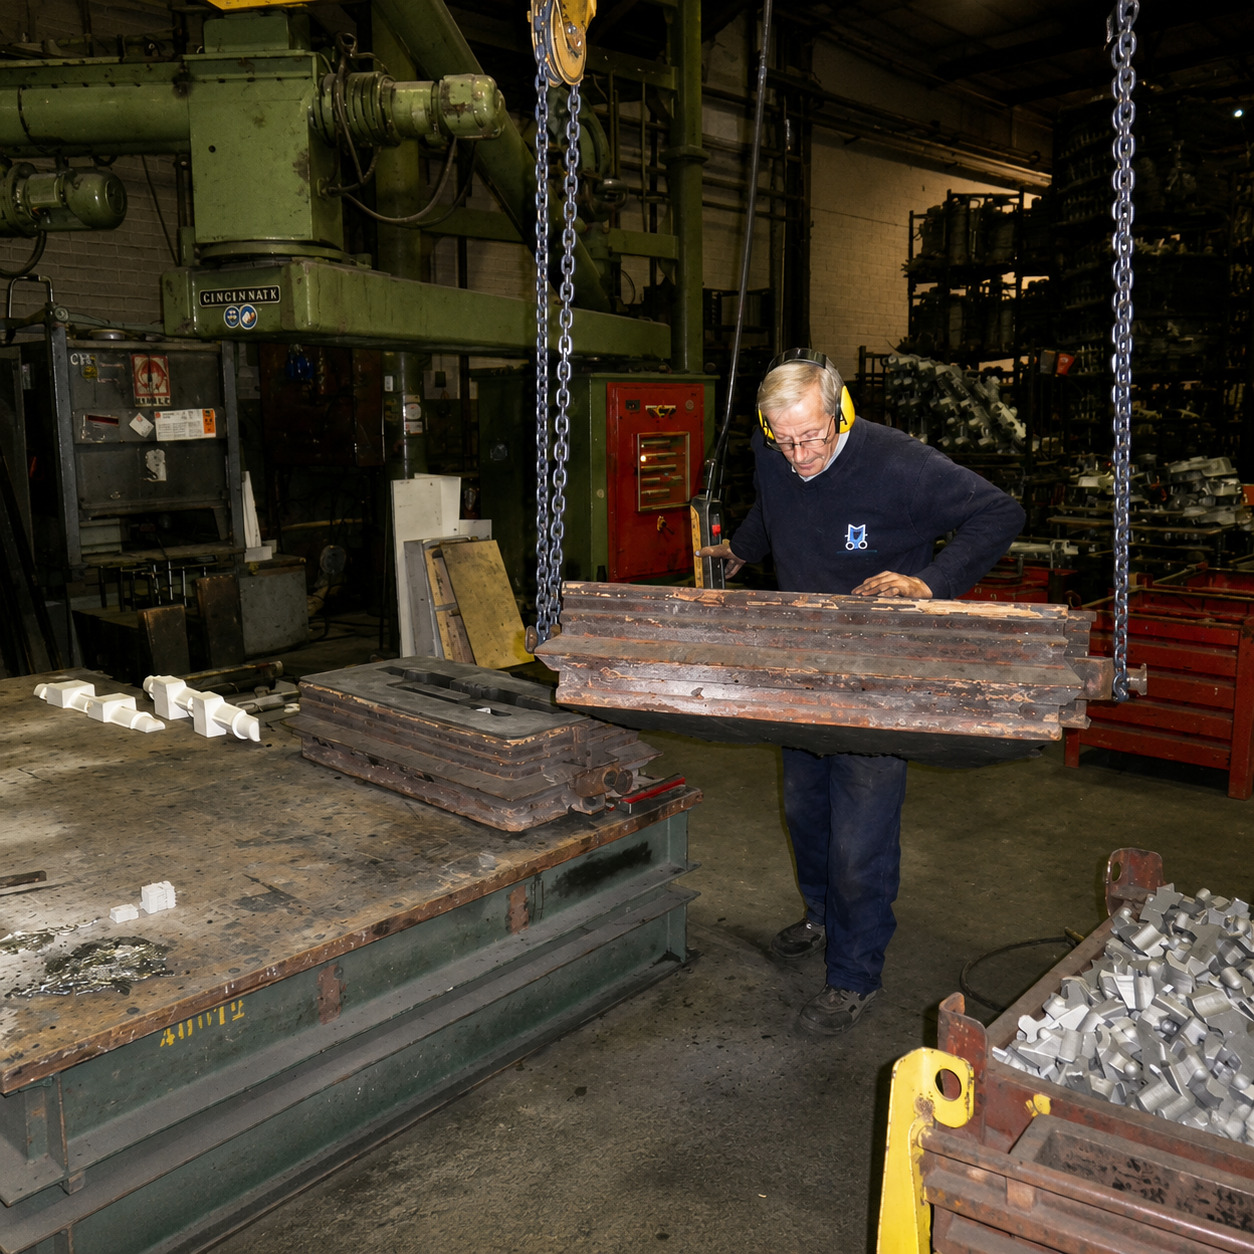
Toen het zand was uitgehard, konden de twee vormkasten opnieuw van elkaar worden genomen en kon mijn model uit de vorm worden gehaald.
De vormholtes werden gecontroleerd en zorgvuldig schoon geblazen.
Daarna konden beide kasten weer op elkaar.
Nu was de gietvorm gereed voor het aluminium.
De onderas wordt gegoten
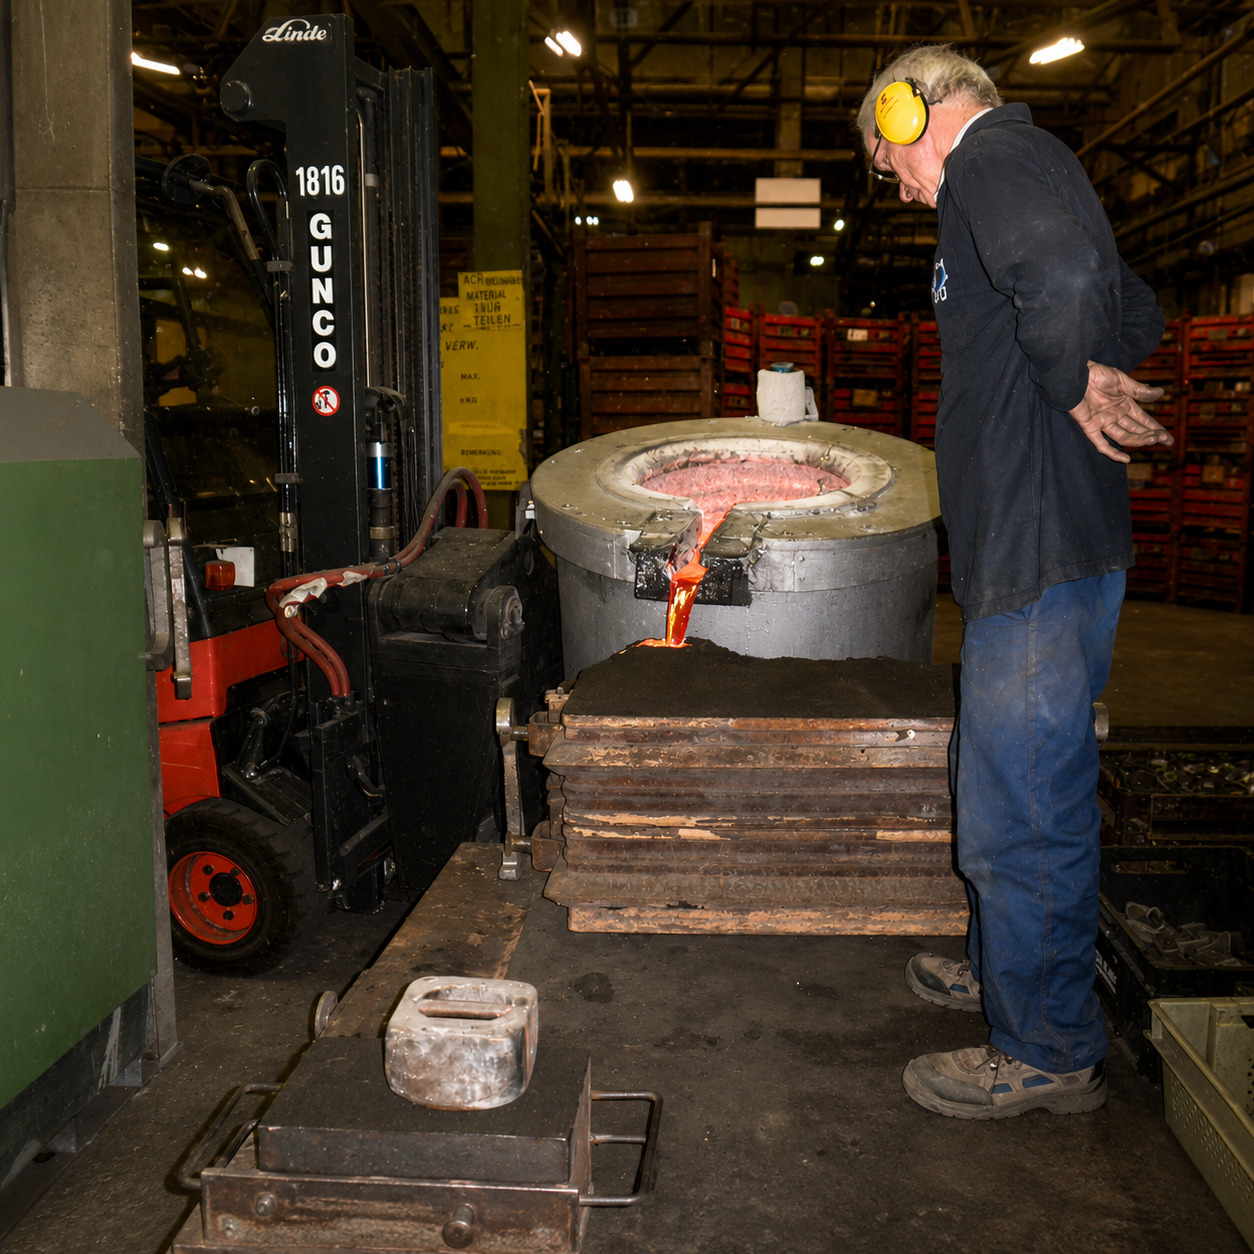
Vervolgens werd het aluminium in de vorm gegoten.
Daarna begon misschien wel het moeilijkste gedeelte van het hele proces:
wachten.
We lieten de vormkast het volledige weekend afkoelen.
Pas daarna kon de vorm worden opengebroken en kwam de ruwe aluminium onderas voor het eerst tevoorschijn.
Dat blijft bij gietwerk altijd een mooi moment. Tot dat moment heb je alleen een model en een zandvorm. Pas wanneer het gietstuk uit het zand komt, zie je of al het voorbereidende werk goed is geweest.
De gietloop en de twee opkomers werden van het gietstuk afgezaagd.
Daarna heeft Frans de complete as laten stralen, zodat zandresten en oxidatie verdwenen en er een mooi schoon gietstuk overbleef.
De vorm zat erin, maar maatnauwkeurig was hij natuurlijk nog niet, daarvoor moest de onderas naar de draaibank.
Het draaiwerk
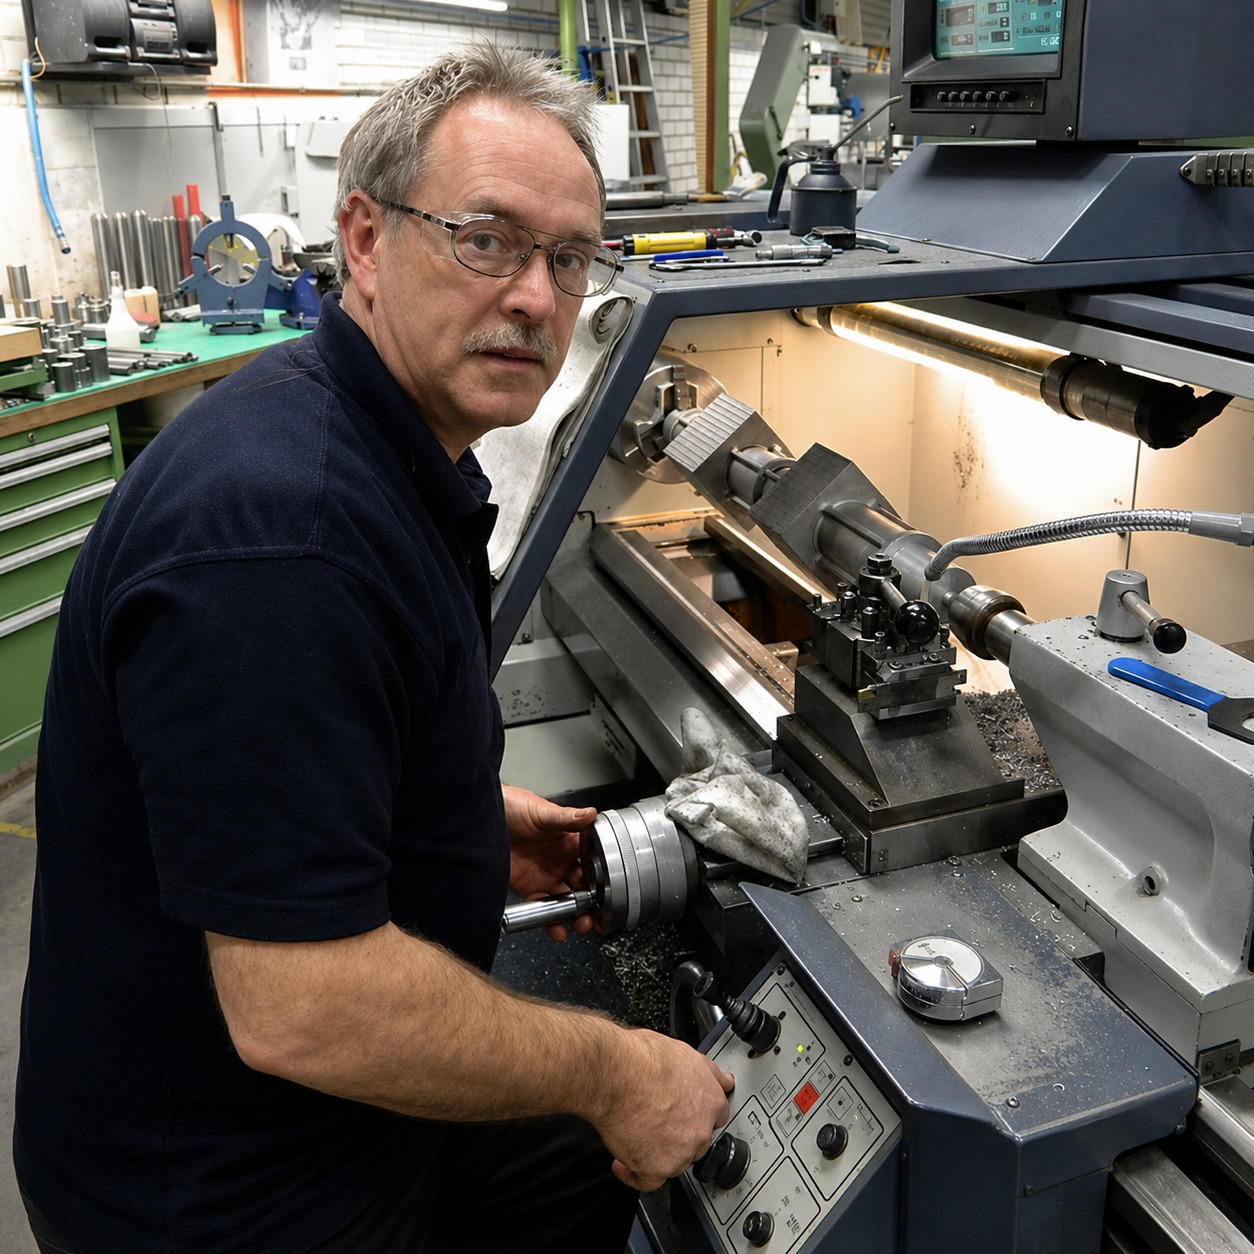
Voor het machinaal bewerken van de onderas heb ik Loek van Geenen gevraagd.
De eerste uitdaging was het goed uitlijnen van het ruwe gietstuk.
Een gegoten as heeft immers nog geen nauwkeurig bewerkte oppervlakken waarop je hem eenvoudig kunt inspannen.
Loek klemde daarom eerst één zijde van de as in een drieklauw.
Vervolgens liet hij de as langzaam ronddraaien. Door aan het andere uiteinde een beitel als referentie te gebruiken, kon hij zien hoeveel de as nog slingerde.
Met voorzichtig kloppen werd de as steeds verder gecentreerd.
Toen hij voldoende zuiver liep, kon in het vrije uiteinde een centergat worden geboord.
Daarna bleef één zijde in de drieklauw zitten en werd de andere zijde ondersteund met een meedraaiend centerpunt.
Nu kon een groot gedeelte van de as worden voor gedraaid tot ongeveer 2 millimeter boven de uiteindelijke maat.
De tweede zijde
Daarna werd de as omgedraaid.
Opnieuw werd één zijde in de drieklauw geklemd, terwijl de andere zijde nu werd ondersteund met een bril.
Ook aan deze kant kon vervolgens een centergat worden aangebracht.
Vanaf dat moment beschikte de as aan beide uiteinden over een nauwkeurig centerpunt.
Daarmee kon hij tussen de centers worden opgespannen.
Dat is belangrijk, want zo kon de complete ronde as uiteindelijk vanuit één gemeenschappelijke hartlijn worden afgewerkt.
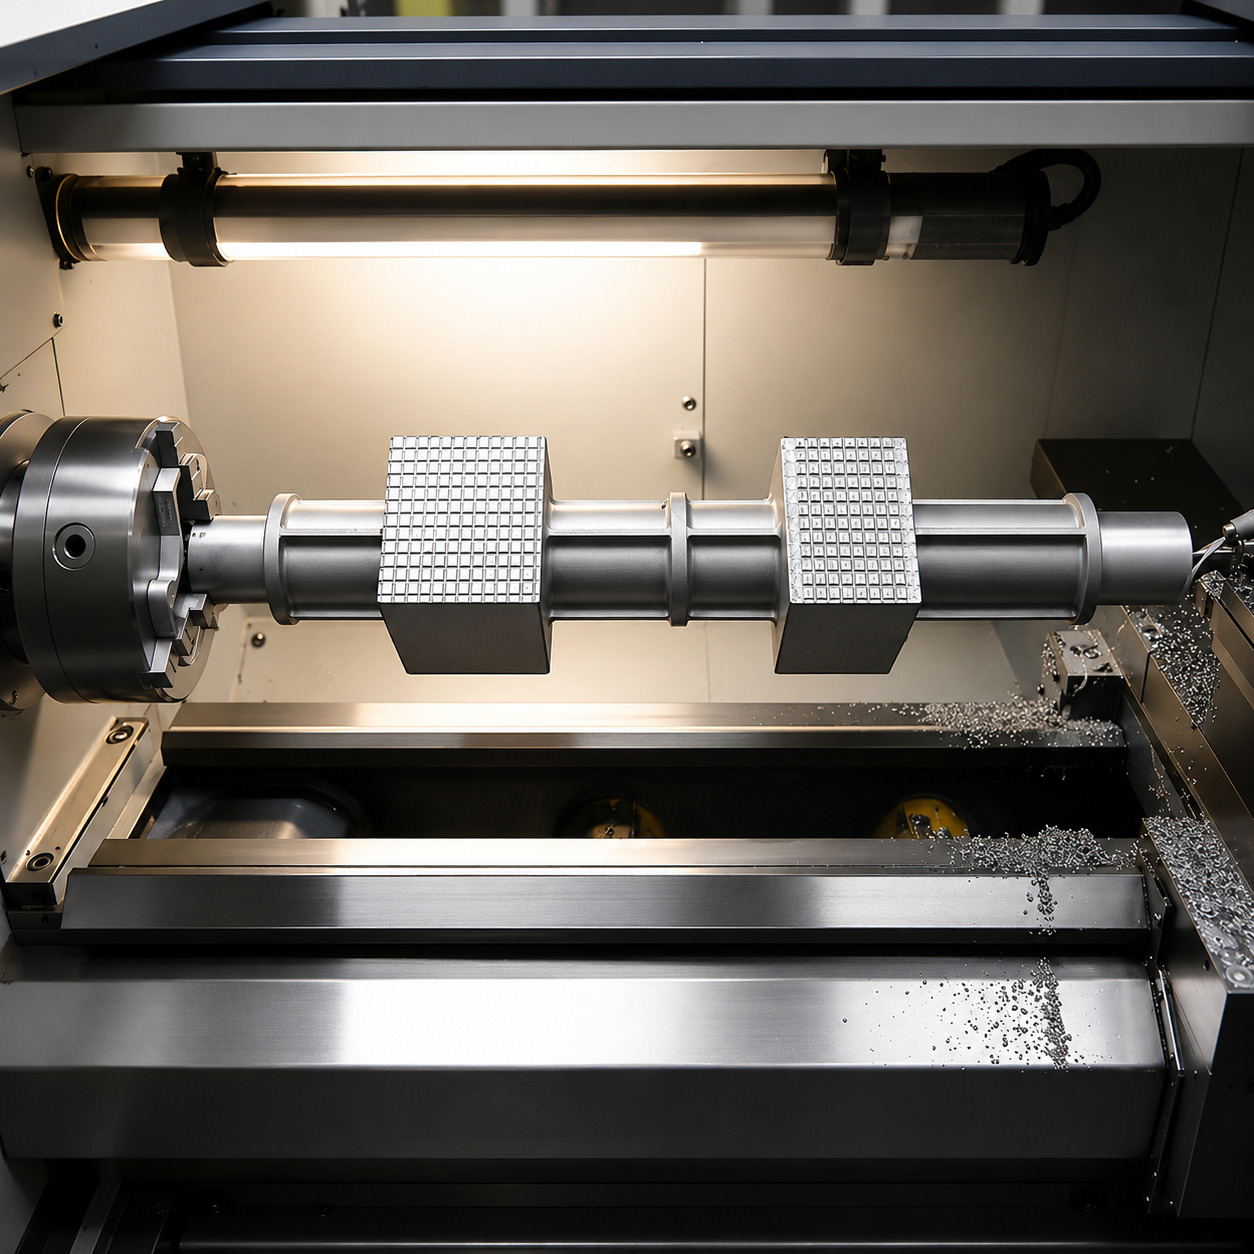
De onderas werd vervolgens over zijn volledige lengte op maat gedraaid.
Voor het exact op lengte maken was opnieuw een combinatie van drieklauw en bril nodig. Omdat niet alles in één opspanning bereikbaar was, moest dat werk in twee opspanningen gebeuren.
Langzaam veranderde het ruwe gietstuk zo in een nauwkeurig bewerkte onderas.
De vierkante blokken frezen
Daarmee waren we er nog niet.
Op de as zaten immers nog de twee vierkante blokken voor het onderwiel en het scheprad. Ook deze moesten nauwkeurig worden nabewerkt.
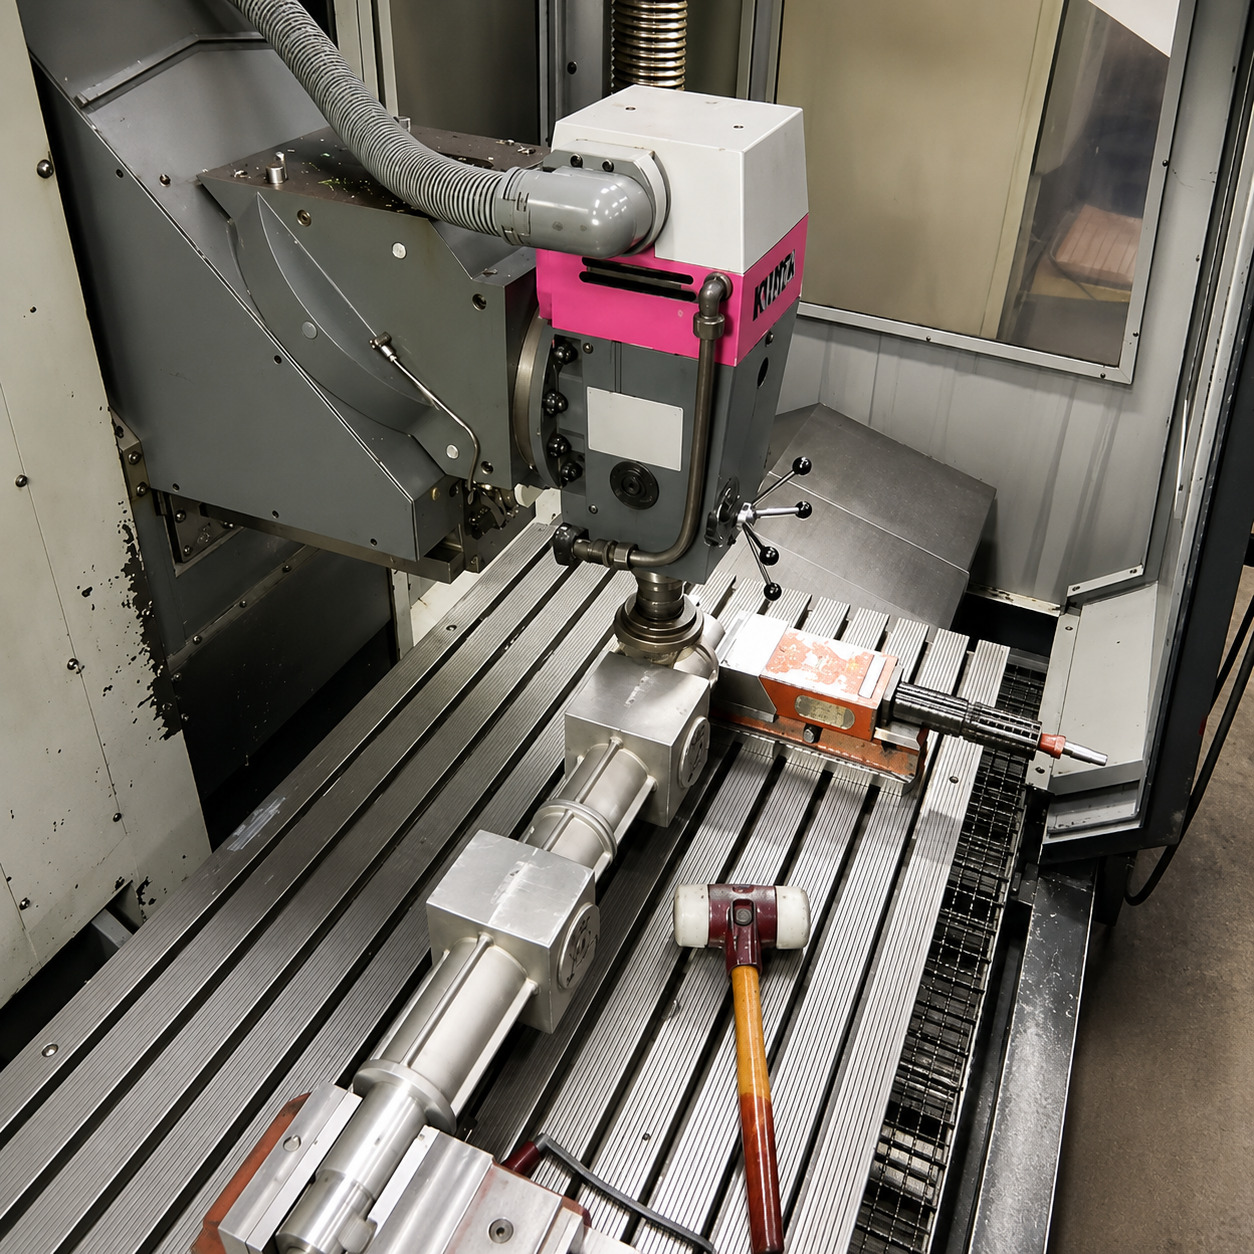
Voor dat gedeelte moest ik naar een CNC-specialist.
De onderas werd horizontaal tussen twee klemmen opgespannen. Die klemmen werden eerst zorgvuldig ten opzichte van de machine uitgericht.
Vervolgens moesten ook de vierkante blokken exact haaks ten opzichte van het machinebed worden gezet.
Dat was noodzakelijk om ervoor te zorgen dat alle zijvlakken uiteindelijk werkelijk gecentreerd ten opzichte van de hartlijn van de as kwamen te liggen.
Daarna konden de blokken één voor één met de CNC-frees worden nabewerkt.
Na het draaien en frezen was het resultaat precies wat ik nodig had:
een aluminium onderas met nauwkeurig bewerkte lagerplaatsen en twee correct gepositioneerde blokken voor het onderwiel en het scheprad.
Van modelmakerswerk naar molenbouw
Bij dit onderdeel kwamen eigenlijk verschillende perioden uit mijn loopbaan weer mooi bij elkaar.
Mijn ervaring als modelmaker gebruikte ik om het deelbare Cibatool-model te maken.
De kennis van het gieten was nodig om te bedenken waar koelblokken en opkomers moesten komen.
Het conventionele draaiwerk van Loek zorgde ervoor dat de as nauwkeurig en recht werd.
En uiteindelijk bracht CNC-bewerking de vierkante aansluitvlakken op maat.
Alles voor één onderdeel van mijn molen.
Dat is misschien ook precies waarom ik dit project zo interessant vond. Het was nooit alleen houtbewerking, alleen tekenen of alleen metaalbewerking.